Продукти
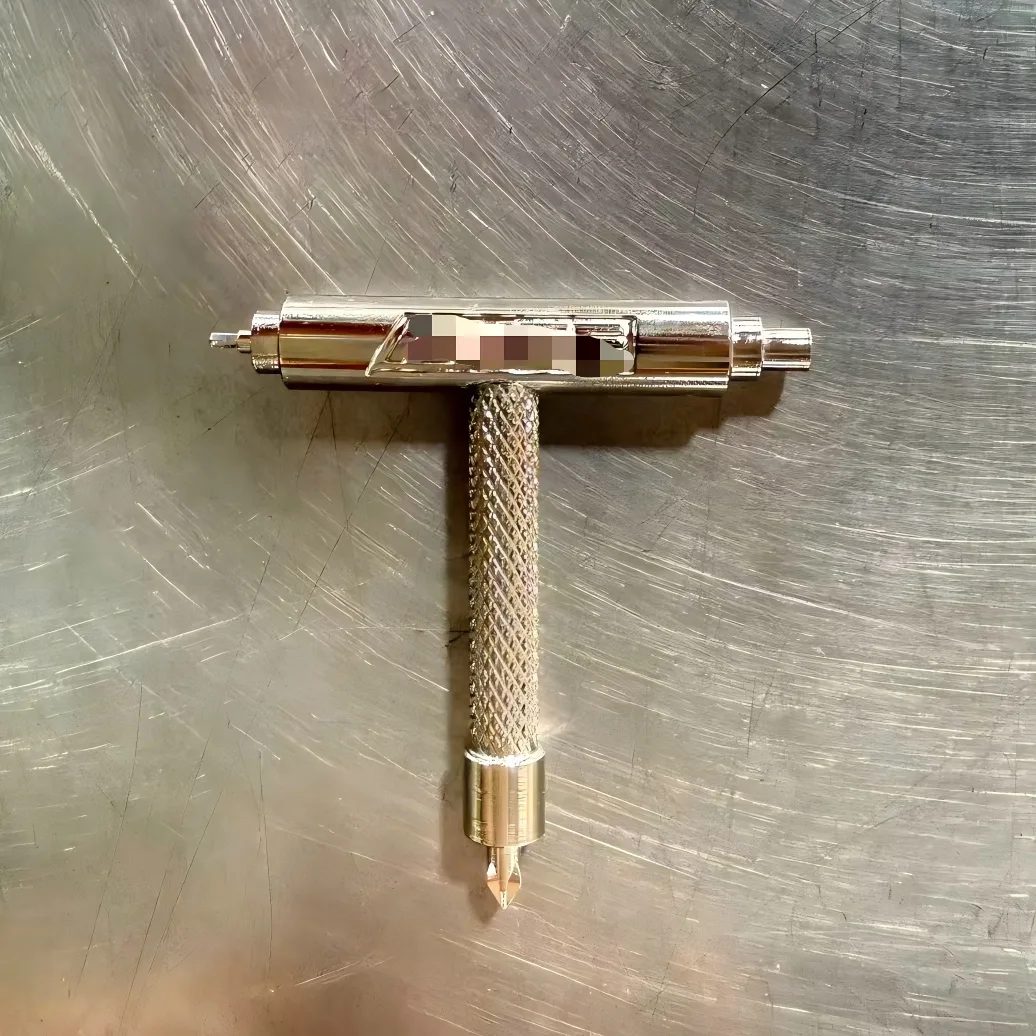
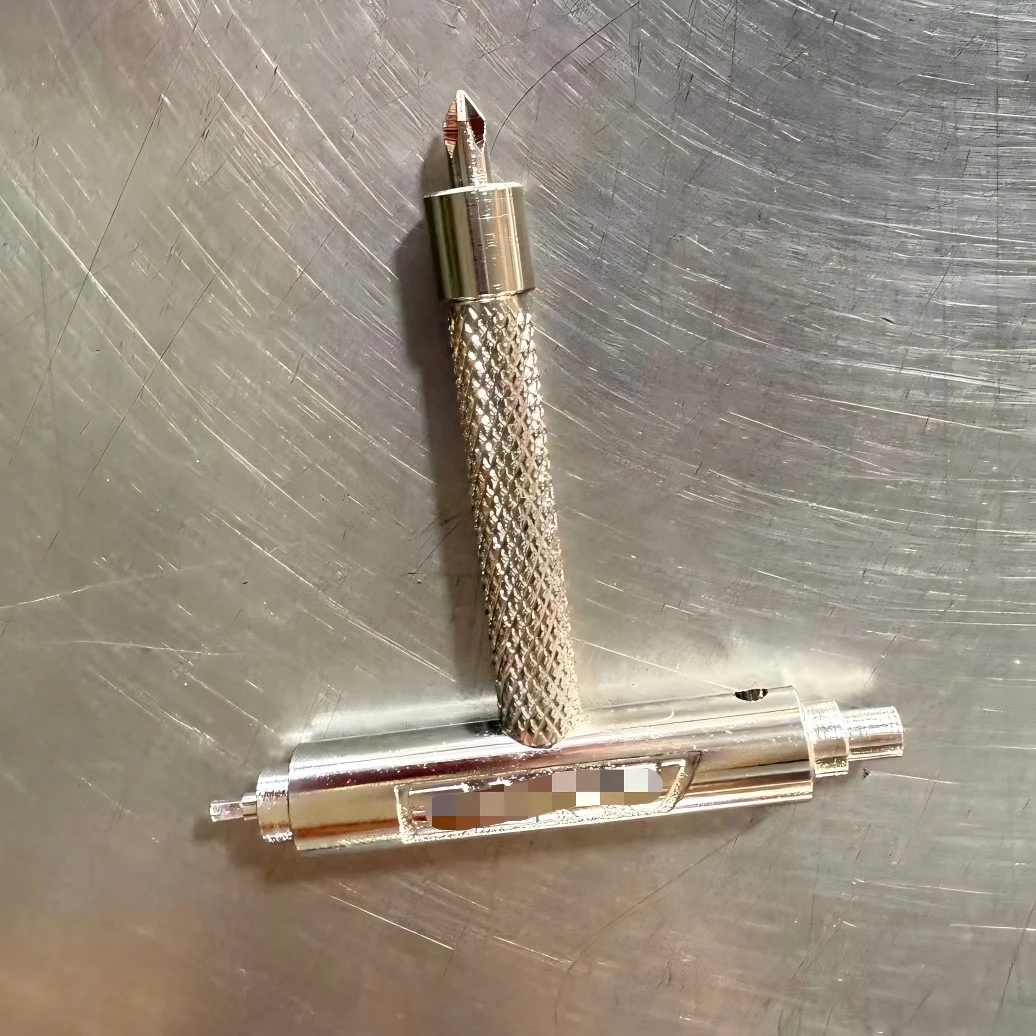
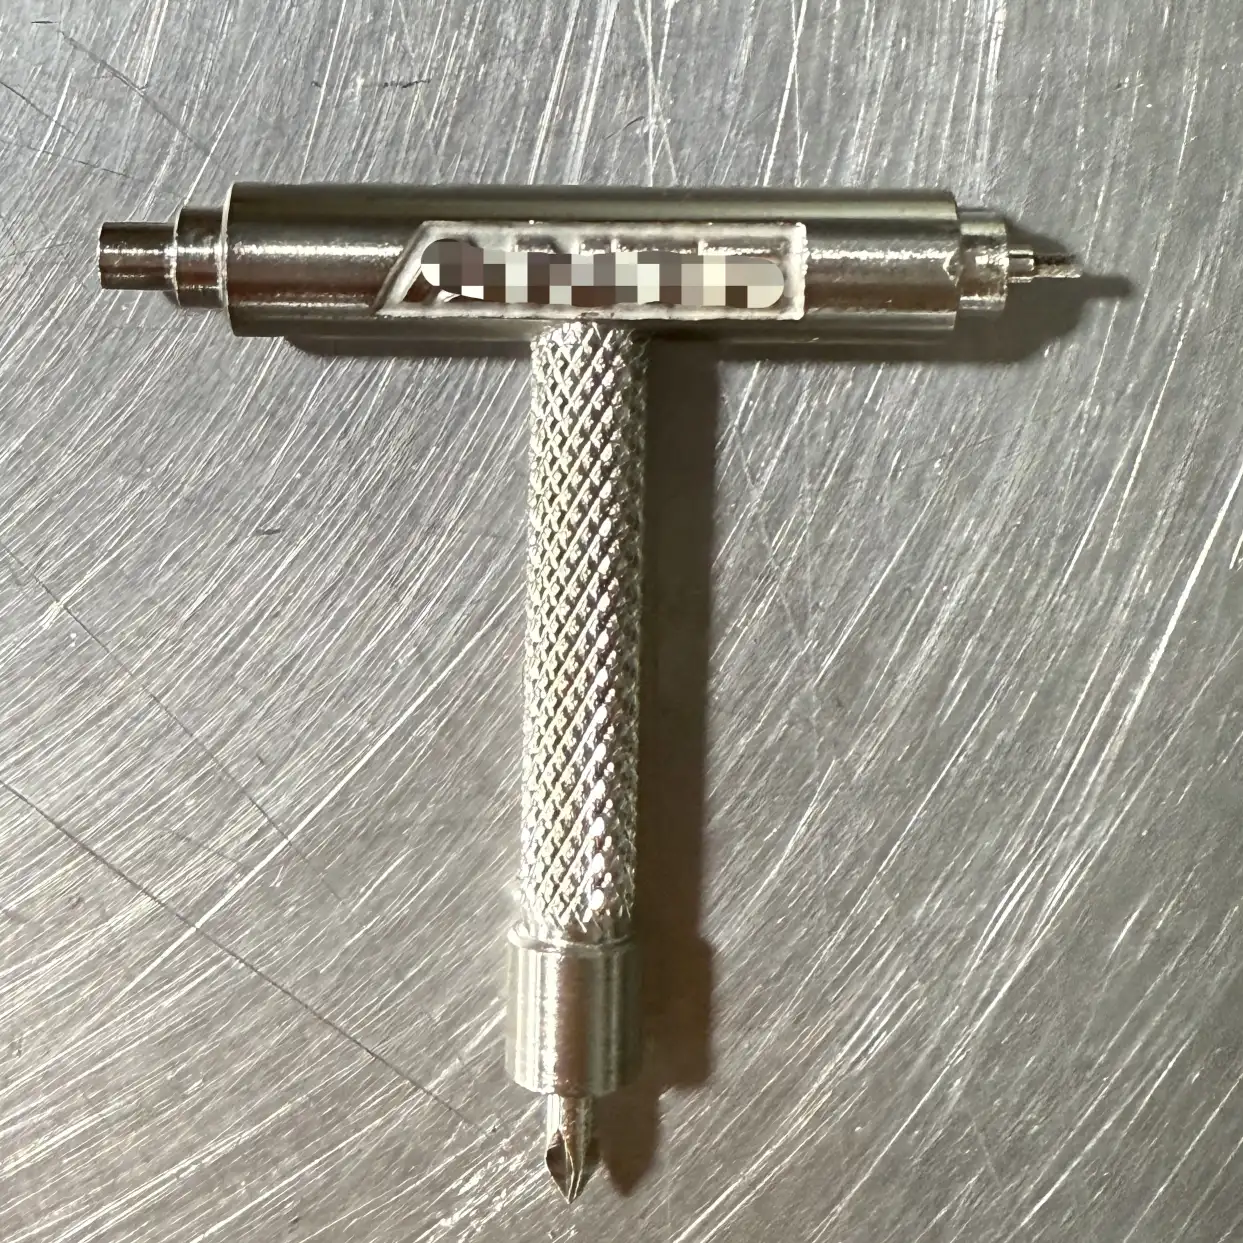
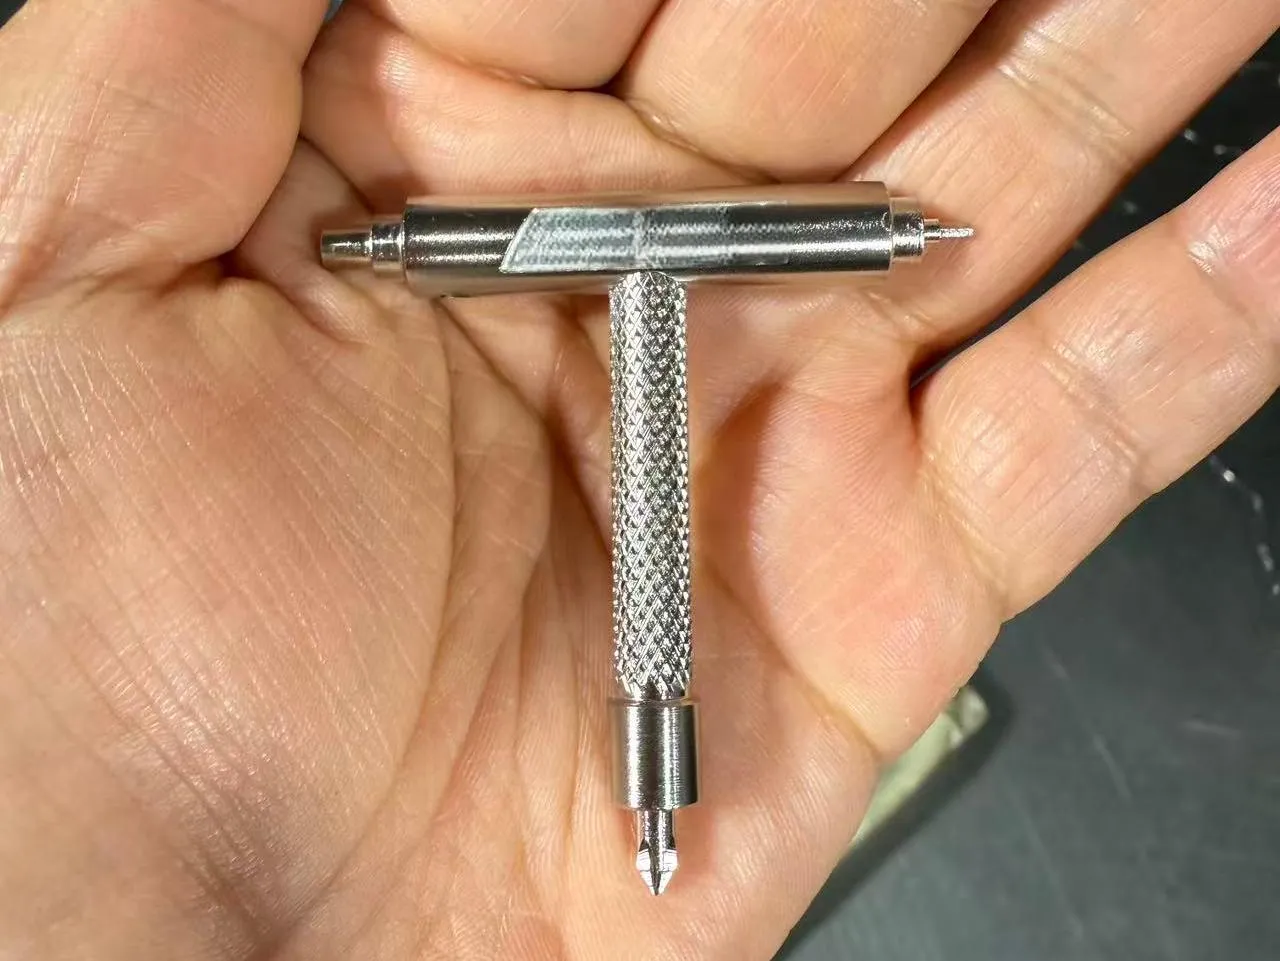
Інструмент із Т-подібною ручкою з нержавіючої сталі для машин
  • Інструмент із Т-подібною ручкою з нержавіючої сталі для машинІнструмент із Т-подібною ручкою з нержавіючої сталі для машин
  • Інструмент із Т-подібною ручкою з нержавіючої сталі для машинІнструмент із Т-подібною ручкою з нержавіючої сталі для машин
  • Інструмент із Т-подібною ручкою з нержавіючої сталі для машинІнструмент із Т-подібною ручкою з нержавіючої сталі для машин

Інструмент із Т-подібною ручкою з нержавіючої сталі для машин

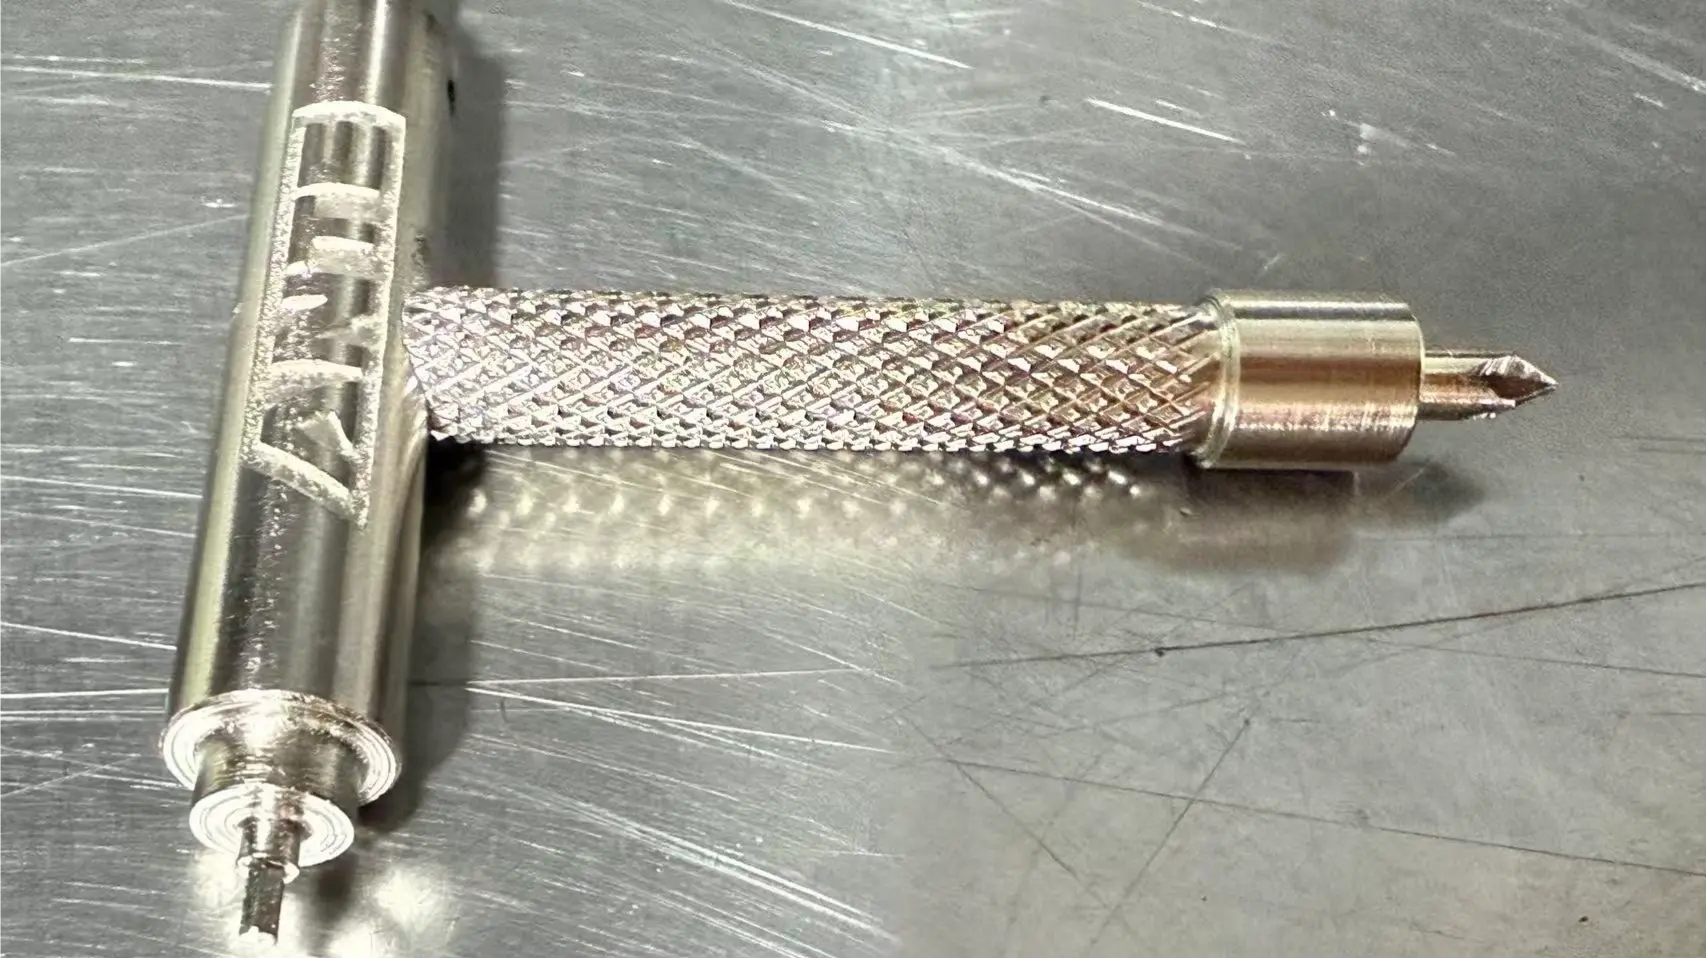
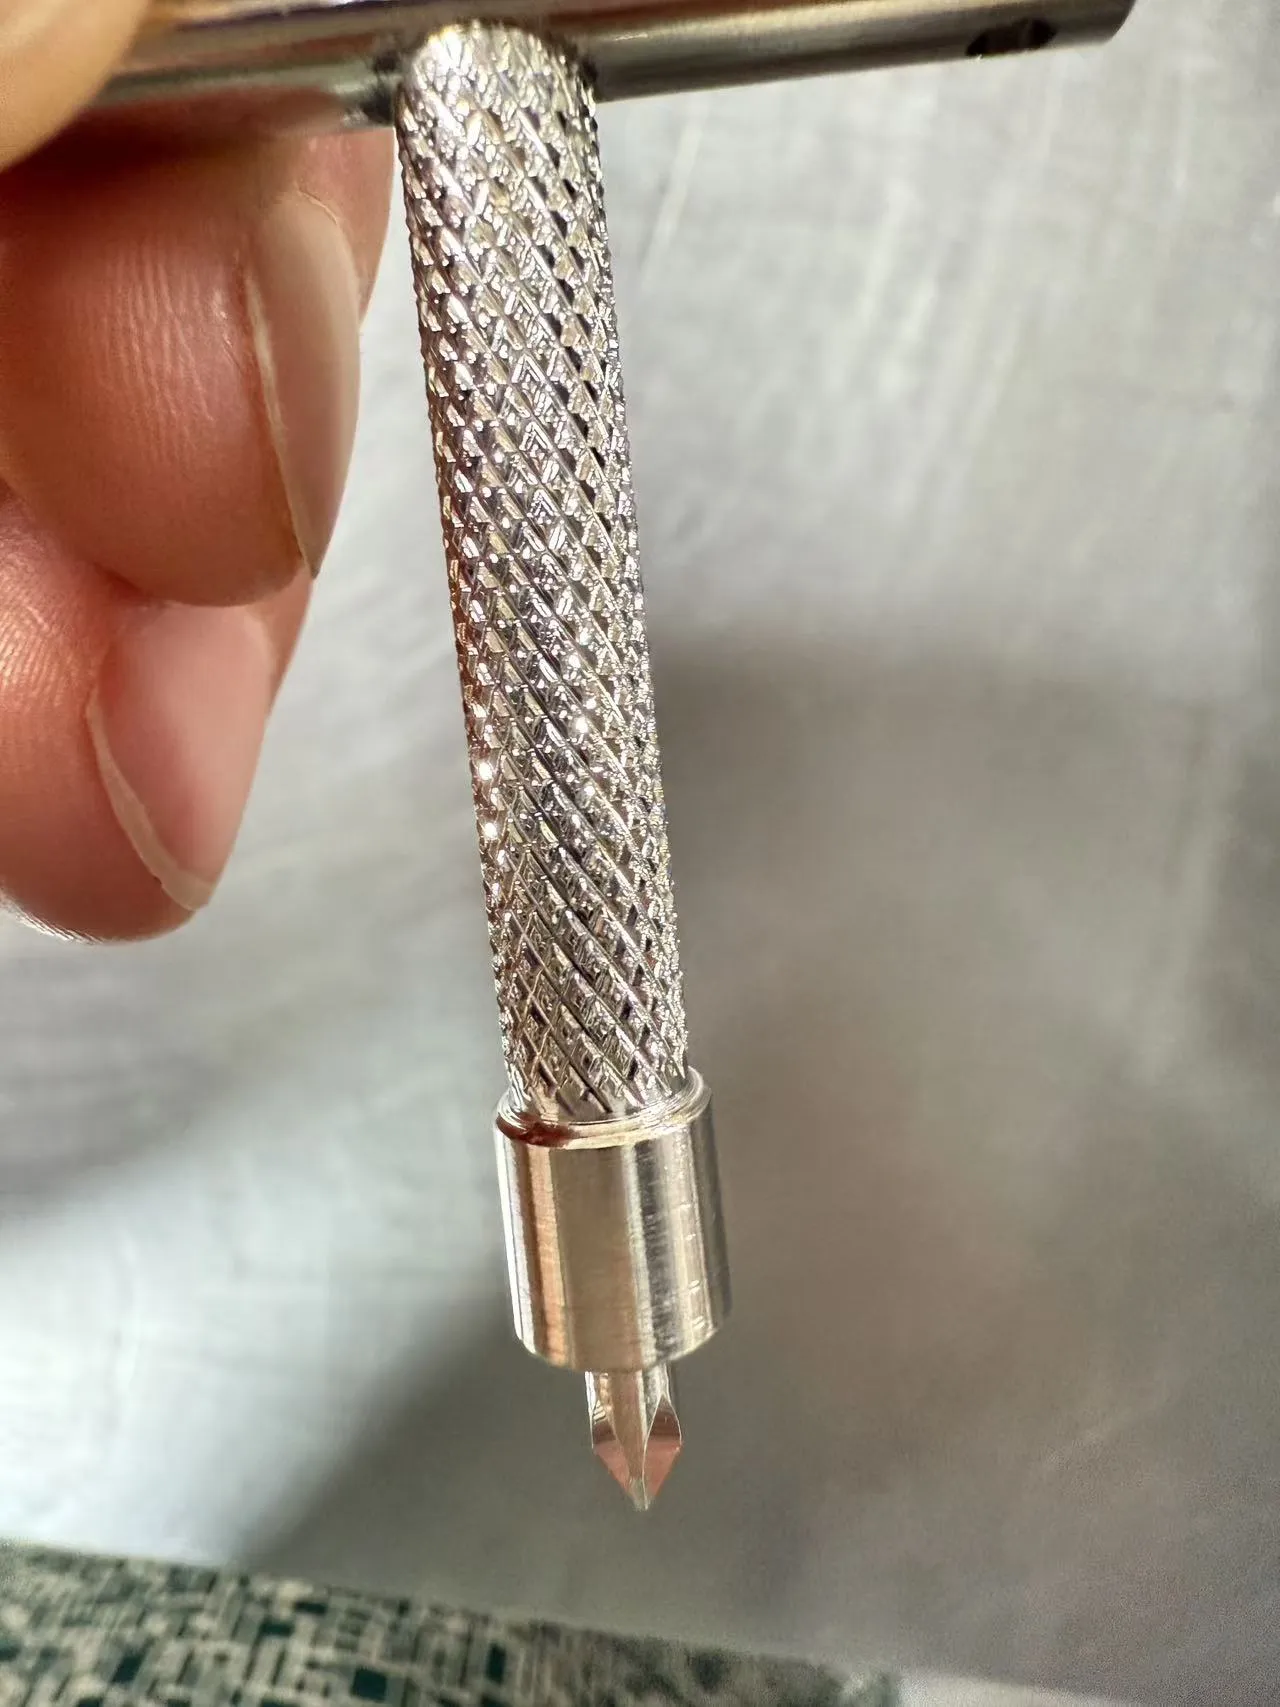
Tuoyuan Metal виробляє інструменти з Т-подібною рукояткою з нержавіючої сталі для машин на своїй китайській фабриці в Циндао. Ми нарізаємо накатку, різьбу та плече в одній токарній установці на високошвидкісних токарних верстатах з ЧПК, утримуючи діаметр хвостовика до ±0,01 мм і прямий або ромбовидний малюнок відповідно до DIN 82. Оптові замовлення доставляються з сертифікатами матеріалів і 48-годинною відповіддю якості. Надішліть малюнок для пропозиції.
    Рейтинг: 5.0
    (Підрахунок рейтингів: 1)

    Метал Туоюаньвиготовляє інструмент із Т-подібною рукояткою з нержавіючої сталі на своєму заводі в Китаї, від необробленого бруска до упакованої коробки в одній майстерні. Хвостовик обточується та має різьбу в тій самій конфігурації, яка формує захоплення, тому посадочна поверхня залишається перпендикулярною до осі різьби. Ми надаємо цитату за кресленням, а не за каталогом, беремо зразок протягом 3–5 днів і підтверджуємо мінімальну ціну, цінові розриви та час виконання з пропозицією.

    Основні переваги

    · Хватка, яка тримається масляними руками

    Візерунок розкочується, а не вирізається, тому гребінь залишається твердим, а текстура продовжує працювати після пасивації. Оператор у рукавичках або мастилі на пальцях може зробити останню чверть оберту без ковзання.


    · Цільна міцність на стику

    Там, де це дозволяє креслення, пруток і хвостовик виготовляються з однієї заготовки. Точка, яка несе крутний момент, не має зварного шва, пресової посадки та з’єднання, щоб ослабити.


    · Потоки, які повторюються від партії до партії

    Нитки вимірюються за допомогою вимірювальних приладів, що йдуть/не йдуть, через фіксовані проміжки часу під час циклу, тому нитка, затверджена на зразку, є тією ниткою, яка надходить у коробку.


    · Створено для миття та роботи на відкритому повітрі

    304 і 316 деталі пасивуються після обробки. Візерунок дає рідині місце для стікання, а не утримує її на поверхні.


    · Відбір проб через 3-5 днів

    Ми виробляємо машину за вашим кресленням, вирізаємо перший виріб і надсилаємо його з виміряними значеннями перед тим, як ви приймете виробниче замовлення.


    · Можливість заміни без зміни конструкції

    Оскільки хвостовик має різьблення згідно з вашим кресленням, деталь зазвичай потрапляє в наявну машину, пристосування або фітинг резервуара.


    · Одне сімейство малюнків, а не каталог

    Якщо ви працюєте з декількома пристосуваннями або типами машин, ми об’єднуємо діапазон в одне сімейство креслень із загальним кроком накатки та довжиною, щоб оператори припинили змішувати деталі.

    Технічні дані

    Параметр Стандартний діапазон
    Ім'я Інструмент із Т-подібною ручкою з нержавіючої сталі для машин
    матеріал 303, 304, 316 нержавіюча сталь (за малюнком)
    Хвостовикова різьба М4 - М16 метрична; UNC / UNF за запитом
    Діаметр хвостовика 3 мм - 25 мм
    Діаметр ручки 8 мм - 40 мм
    Довжина хвата 25 мм - 120 мм
    Загальна довжина 40мм - 250мм
    Допуск на розміри стандарт ±0,01 мм; ±0,005 мм для вибраних функцій
    Візерунок накатки Прямий, ромбовий або спіральний згідно DIN 82
    Оздоблення поверхні Ra 0,8 - 1,6 мкм після механічної обробки; полірований на замовлення
    Обробка поверхні Пасивація, полірування, дробеструйна обробка, гальванування
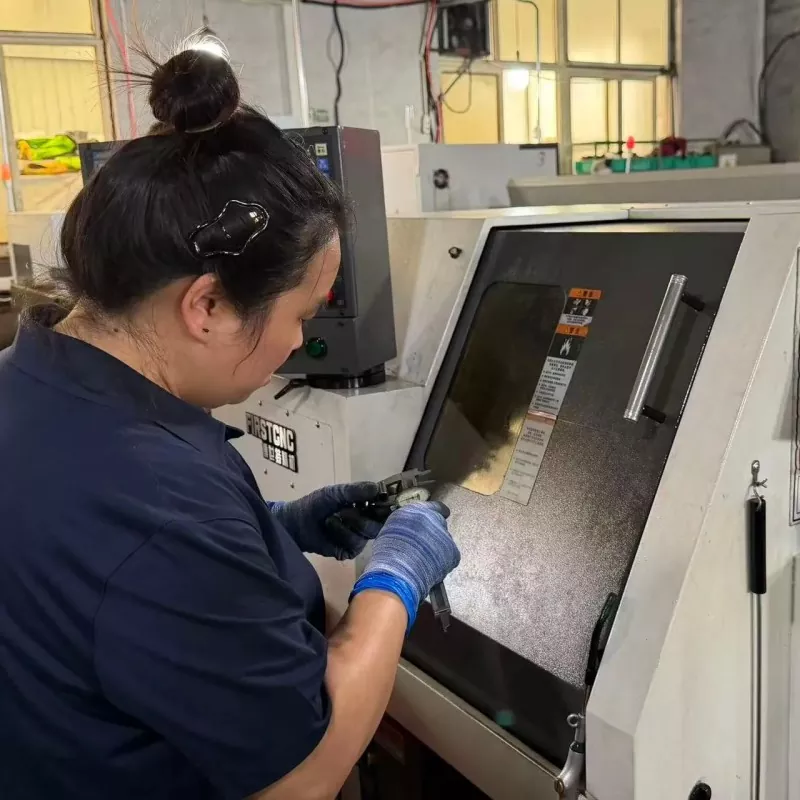
    Огляд Резьбоміри, ШМ, інструментальний мікроскоп, тестер шорсткості
    Система якості ISO 9001; Перевірка SGS / TUV за запитом


    Де встановлені ці ручки

    Покупці замовляють цей шаблон для ручних точок затягування та регулювання на заводах і обладнанні:

    1. Блокуючі важелі на захисних кожухах машини, дверях і оглядових кришках

    2. Регулювання захватів на салазках, рейках і напрямних

    3. Притискні затискачі на зварювально-монтажних пристосуваннях

    4. Зливні, вентиляційні та стравлювальні пробки на баках, насосах і трубопроводах

    5. Доопрацюйте ручки, де тріснула оригінальна пластикова ручка

    6. Індексація та розташування ручок на інструментальних пластинах

    Як нарізають накатку та різьбу

    Чотири точки вирішують, чи працює деталь у вашій збірці. На інструменті з Т-подібною рукояткою з нержавіючої сталі для механізмів різьба рідко є проблемою - є ручка, посадочне місце та діаметр стержня.


    Тип візерунка:Пряма накатка (DIN 82 RGV) найсильніше захоплює в напрямку повороту. Алмазна накатка протидіє ковзанню, коли оператор також тягне. Гвинтова сидить між двома, часто там, де планка повинна індексуватися проти фіксатора.


    Pсвербіж і глибина:Зазвичай ми працюємо з кроком від 0,5 до 1,0 мм. Більш грубий крок зчіплюється сильніше, але потребує більшого тиску формування, що має значення для тонких брусків. На 304 матеріал швидко твердне, тому ми контролюємо кількість проходів і охолоджуючу рідину.


    Діаметр після накатки:Матеріал зміщується, а не видаляється, тому зовнішній діаметр зростає. Розмірюємо заготовку перед рулоном, щоб готовий гребінь припав на малюнок, і перевіряємо діаметр гребня.


    Плече і сидіння:Нижня сторона барної стійки — це обличчя для сидіння. Тримаючи його під перпендикуляром до осі різьби в межах 0,05 мм, рукоятка не буде коливатися під час затягування.


    Довжина ручки:У два-три рази більше діаметра прутка підходить для затягування вручну. Довший стрижень обертається з меншими зусиллями, але згинається під навантаженням, тому скажіть нам цільовий крутний момент, і ми перевіримо секцію.

    Марки сталі та параметри поверхні

    Оцінка відповідає миту, а не прейскуранту. Ми зберігаємо сорти, які найчастіше використовуються, як прутковий матеріал, тому перший зразок не чекає доставки з заводу.

    Оцінка Чому це вибрано Типовий обов'язок
    303 (1,4305) Вільна обробка; сірка сприяє руйнуванню стружки та утворенню накаток Об'ємні ручки, маленькі затискачі, ручки-індекси
    304 (1,4301) Загальна стійкість до корозії; легко чистити Корпус машин, харчове обладнання, лабораторне обладнання
    316 / 316L (1,4404) Молібден стійкий до хлоридів і промивних хімікатів Морська техніка, хімічний завод, молочна та фармацевтична промисловість
    4140 легована сталь Загартована міцність, де хвостовик несе навантаження Важкі затискачі та прес-кріплення (покриті)


    У магазині, який їх виробляє

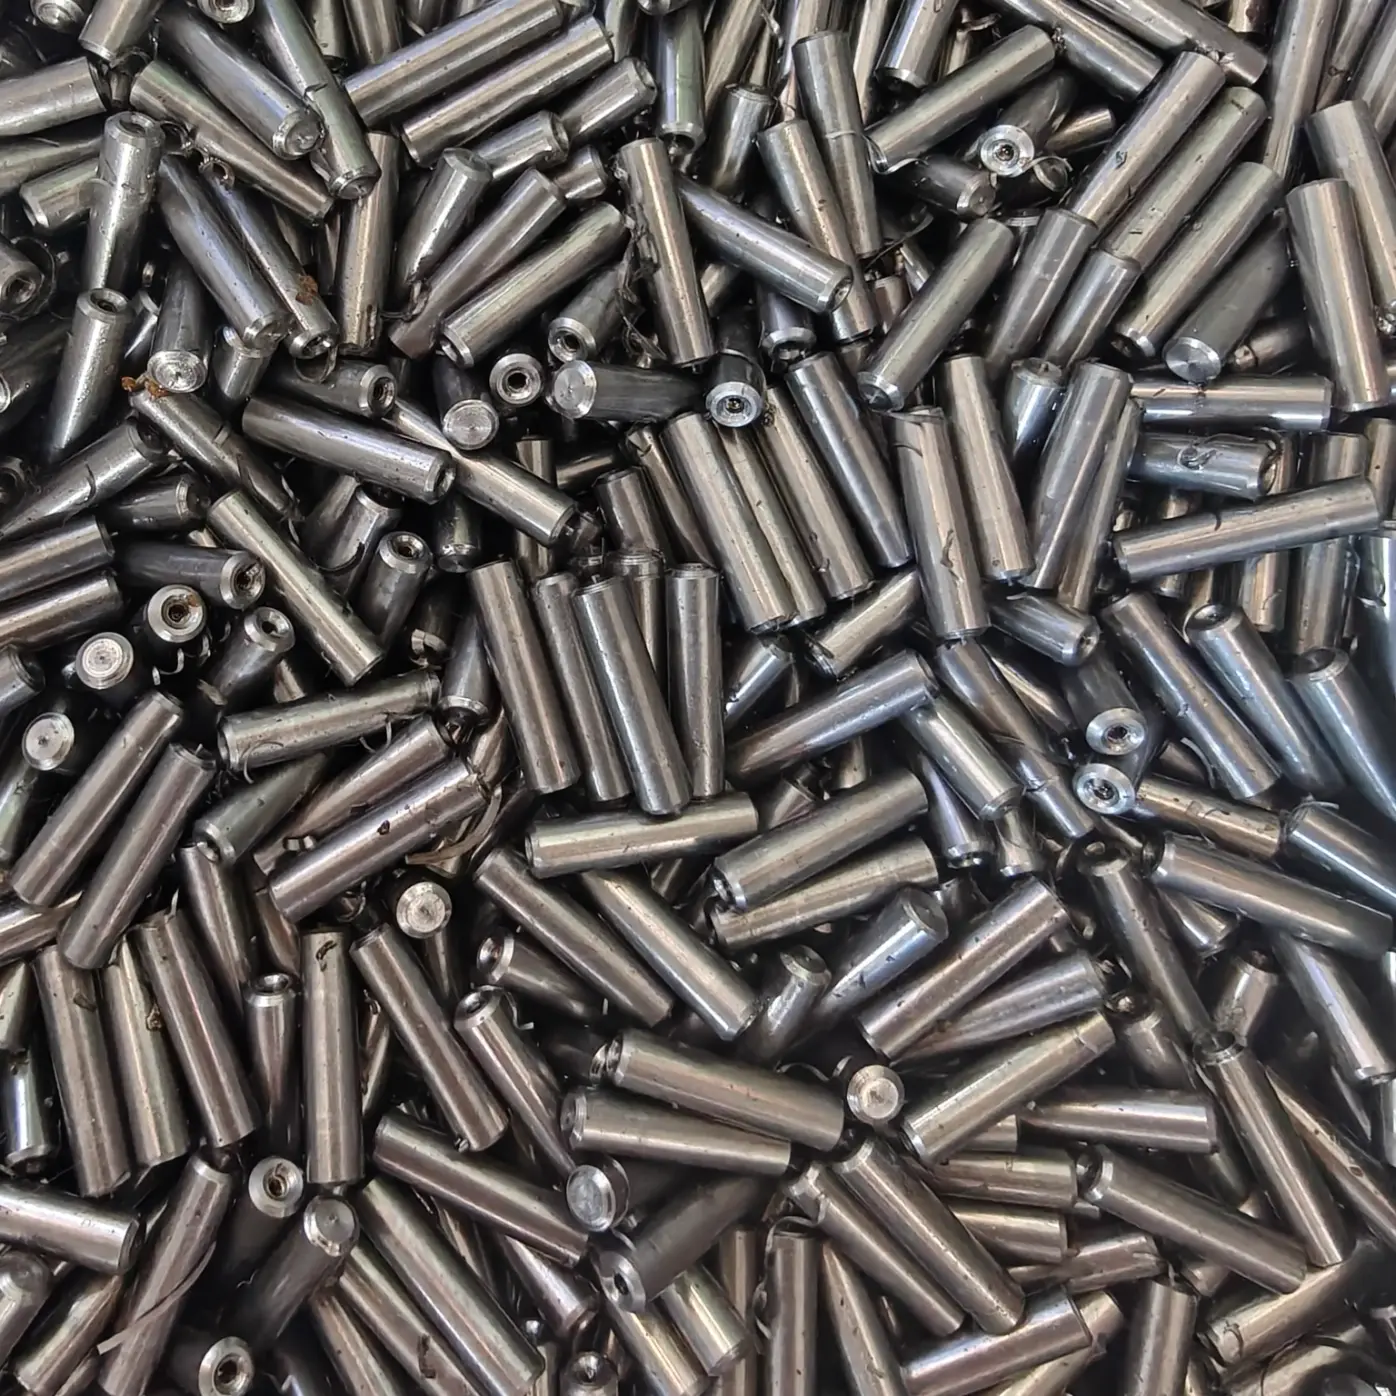
    Усе, що зображено на кресленні інструменту з Т-подібною рукояткою з нержавіючої сталі для машин, відбувається на одній фабриці в районі Дзімо, Циндао. Жодна операція не купується, тому немає розриву в якості між постачальниками.

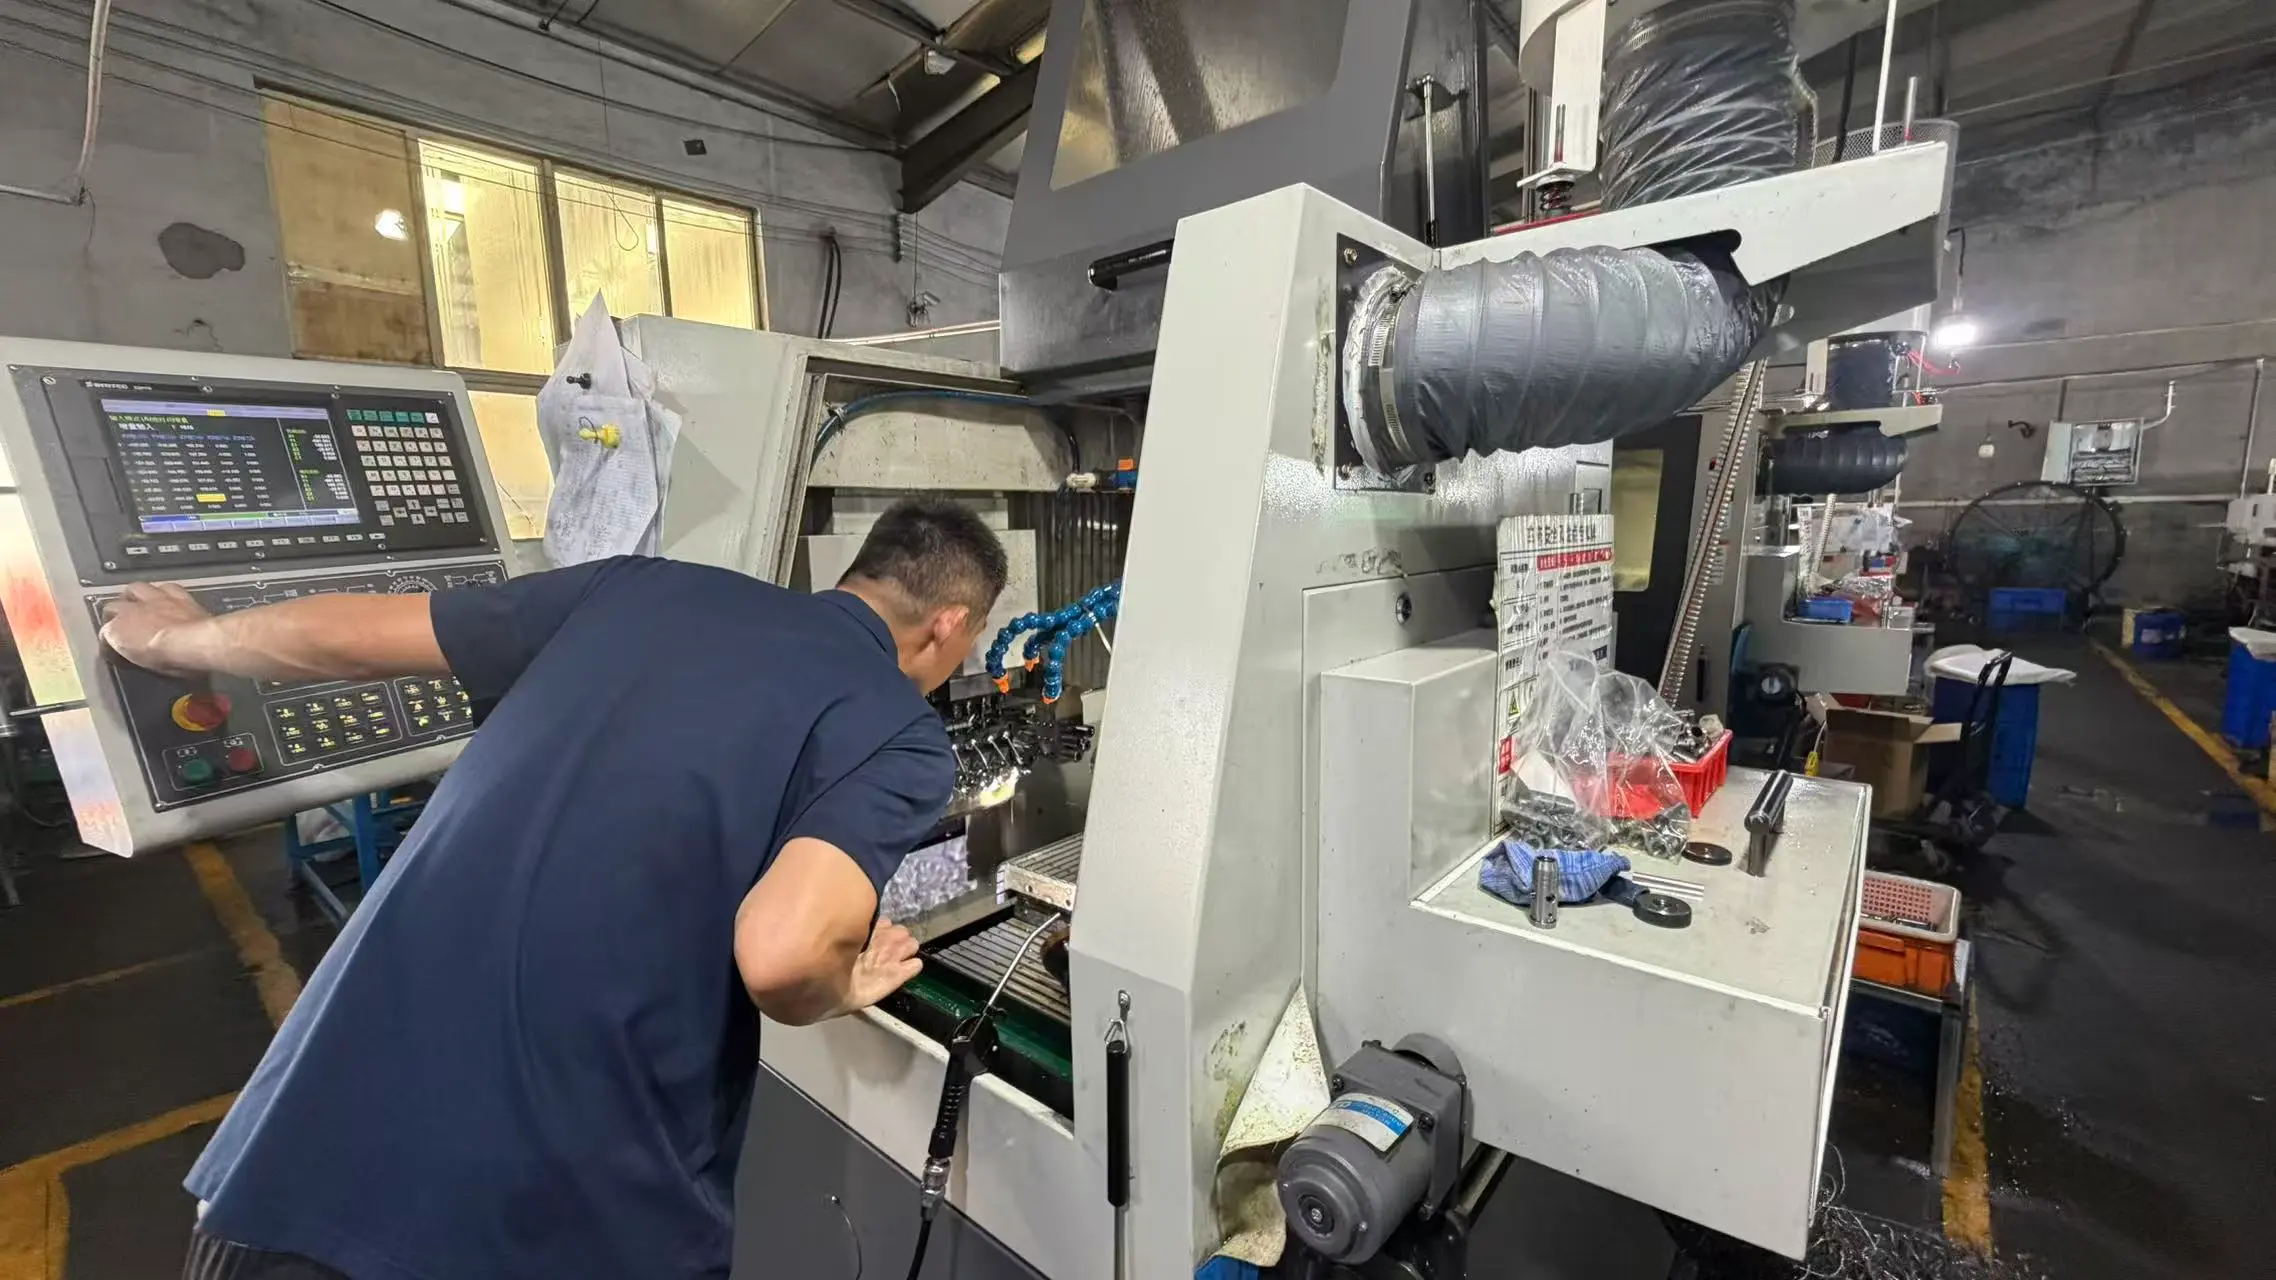
    Обладнання:10 двошпиндельних центросвердлильних верстатів, 20 високошвидкісних токарних верстатів з ЧПУ, 5 обробних центрів і 30 токарних автоматів.


    Площа:Стандартна майстерня площею 5000 м² із власними лініями пасивації, полірування та покриття, керована системою ERP.


    Замовлення процесу:Різання прутка - точіння та накатка в одній установці - нарізка різьби - зняття задирок - пасивація - перевірка - пакування.


    Система якості:ISO 9001, за запитом організовується перевірка третьою стороною SGS або TUV.


    Ємність і склад:Річний обсяг виробництва перевищує 100 мільйонів прецизійних металевих деталей, а заплановані запаси зберігаються для постійних покупців.

    Використання, догляд і заміна в польових умовах

    Ручна арматура заробляє на тому, як вона поводиться після року змін, а не на кресленні.

    · Рулонний малюнок не зношується гладко, як вирізаний. Якщо зчеплення падає, гребінь був розплющений за допомогою молотка або трубного ключа, а не під час звичайного використання

    · Протріть різьбу та посадкову поверхню перед встановленням; Піщинка, що потрапила під сидіння, змушує ручку знову послабитися

    · На обладнанні для промивання повторно перевіряйте герметичність після першого тижня, а потім після кожного інтервалу обслуговування, тому що нержавіюча різьба осідає інакше, ніж плакована сталь

    · Зберігайте по одному запасному на кожен прилад на полиці. Заміна входить без зміни конструкції, якщо вона походить із того самого сімейства креслень

    Повідомте нам робочий крутний момент руки, і ми підтвердимо довжину шини, яка не прогинається під ним

    Вимірювання важливого на ручці

    Три вимірювання вирішують, чи добре рукоятка відчувається в руці та утримує крутний момент під час експлуатації, і всі три реєструються.

    · Діаметр гребеня після накатки, оскільки зовнішній діаметр рулону збільшується, а кінцевий розмір відповідає кресленню

    · Діаметр кроку різьби та форма бокової частини, перевірені за допомогою вимірювальних приладів, що йдуть/не йдуть, а не на дотик

    · Биття між хвостовиком і посадковою поверхнею, перевірено на ШМ і утримується на 0,02 мм

    · Крок накатки та ширина гребня, виміряні інструментальним мікроскопом на зразках частин

    · Оздоблення поверхні на різьбі, тому що динамометричний ключ показує тертя на різьбі

    Приклад клієнта: магазин інструментів у Сполучених Штатах

    Майстерня інструментів у Сполучених Штатах прийшла до нас із проблемою, а не з кресленням. Їх ручки для зварювальних пристосувань були куплені у трьох постачальників, і рукоятки не збігалися, тож оператори постійно тягнулися до не того. Ми об’єднали діапазон в одне сімейство креслень, стандартизували крок і довжину накатки, а також лазерно позначили кожну ручку номером пристосування. Перша партія включала 14 номерів деталей. Їхній менеджер із закупівель написав: «Ручки ідентичні зразкам, а маркування покінчило з плутаниною на підлозі. Перезамовлення тепер здійснюється одним електронним листом із кількістю.

    FAQ

    Q1: Який малюнок ми повинні вказати на інструменті з Т-подібною рукояткою з нержавіючої сталі для машин?

    A: Пряма накатка для деталі, обточеної вручну, алмазна накатка, де оператор також тягне. Надішліть ручний крутний момент, і ми порекомендуємо крок і діаметр стрижня з пропозицією.


    Q2: Чи можна різьбу та ручку обробляти концентрично?

    A: Так. Обточування обох в одному налаштуванні утримує посадкову поверхню під перпендикуляром до осі різьби в межах 0,05 мм і биття хвостовика на 0,02 мм, обидва перевірені на CMM.


    Q3: Ви постачаєте сполучні гайки, шайби чи пружинні шпильки?

    A: Ми робимо. Оскільки ті самі токарні верстати виготовляють сполучну фурнітуру, ми можемо запропонувати рукоятку як комплект із гайкою, шайбою та стопорним штифтом, що відповідають тому самому класу різьби.


    Q4: Яке мінімальне замовлення та час виконання?

    A: MOQ залежить від розміру стрижня та чи потрібні інструменти; обидва підтверджені цитатою. Відбір зразків займає від 3 до 5 днів, а виробничі партії відправляються протягом 7-15 робочих днів.


    Q5: Чи можете ви позначити кожну частину нашим номером?

    A: Так. У проектах OEM доступне лазерне маркування на кінці стрижня або посадочній стороні, що забезпечує просте відстеження партії на вашому боці. Оптова ціна на інструмент із Т-подібною рукояткою з нержавіючої сталі для машин залежить від розміру стрижня та вимог до маркування.

    Надіслати запит
    Контактна інформація
    • Адреса

      Село Xishanqian, вулиця Huanxiu, район Jimo, місто Циндао, провінція Шаньдун, Китай

    • Електронна пошта

      Lucky@topmachinings.com

    Щоб отримати запити щодо деталей із точної обробки, компонентів для точної обробки, компонентів, оброблених з ЧПК, або прайс-листів, залиште нам свою електронну адресу, і ми зв’яжемося з вами протягом 24 годин.
    Рейтинг:
    5.0
    X
    Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
    Відхилятиприйняти