Продукти
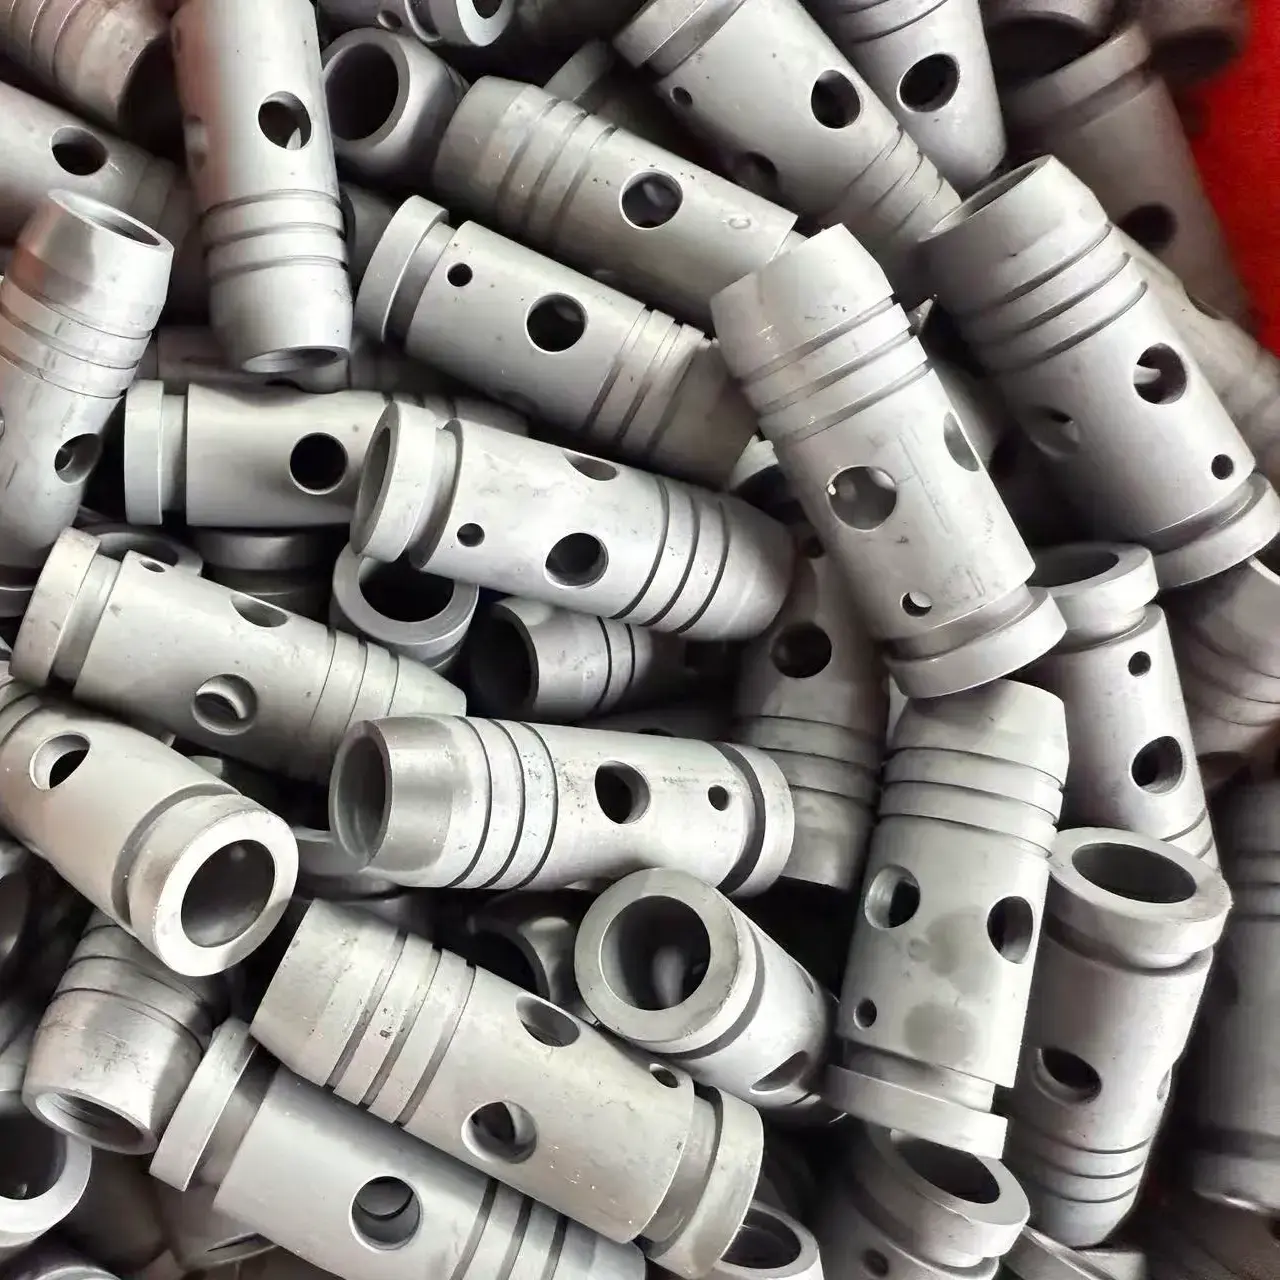
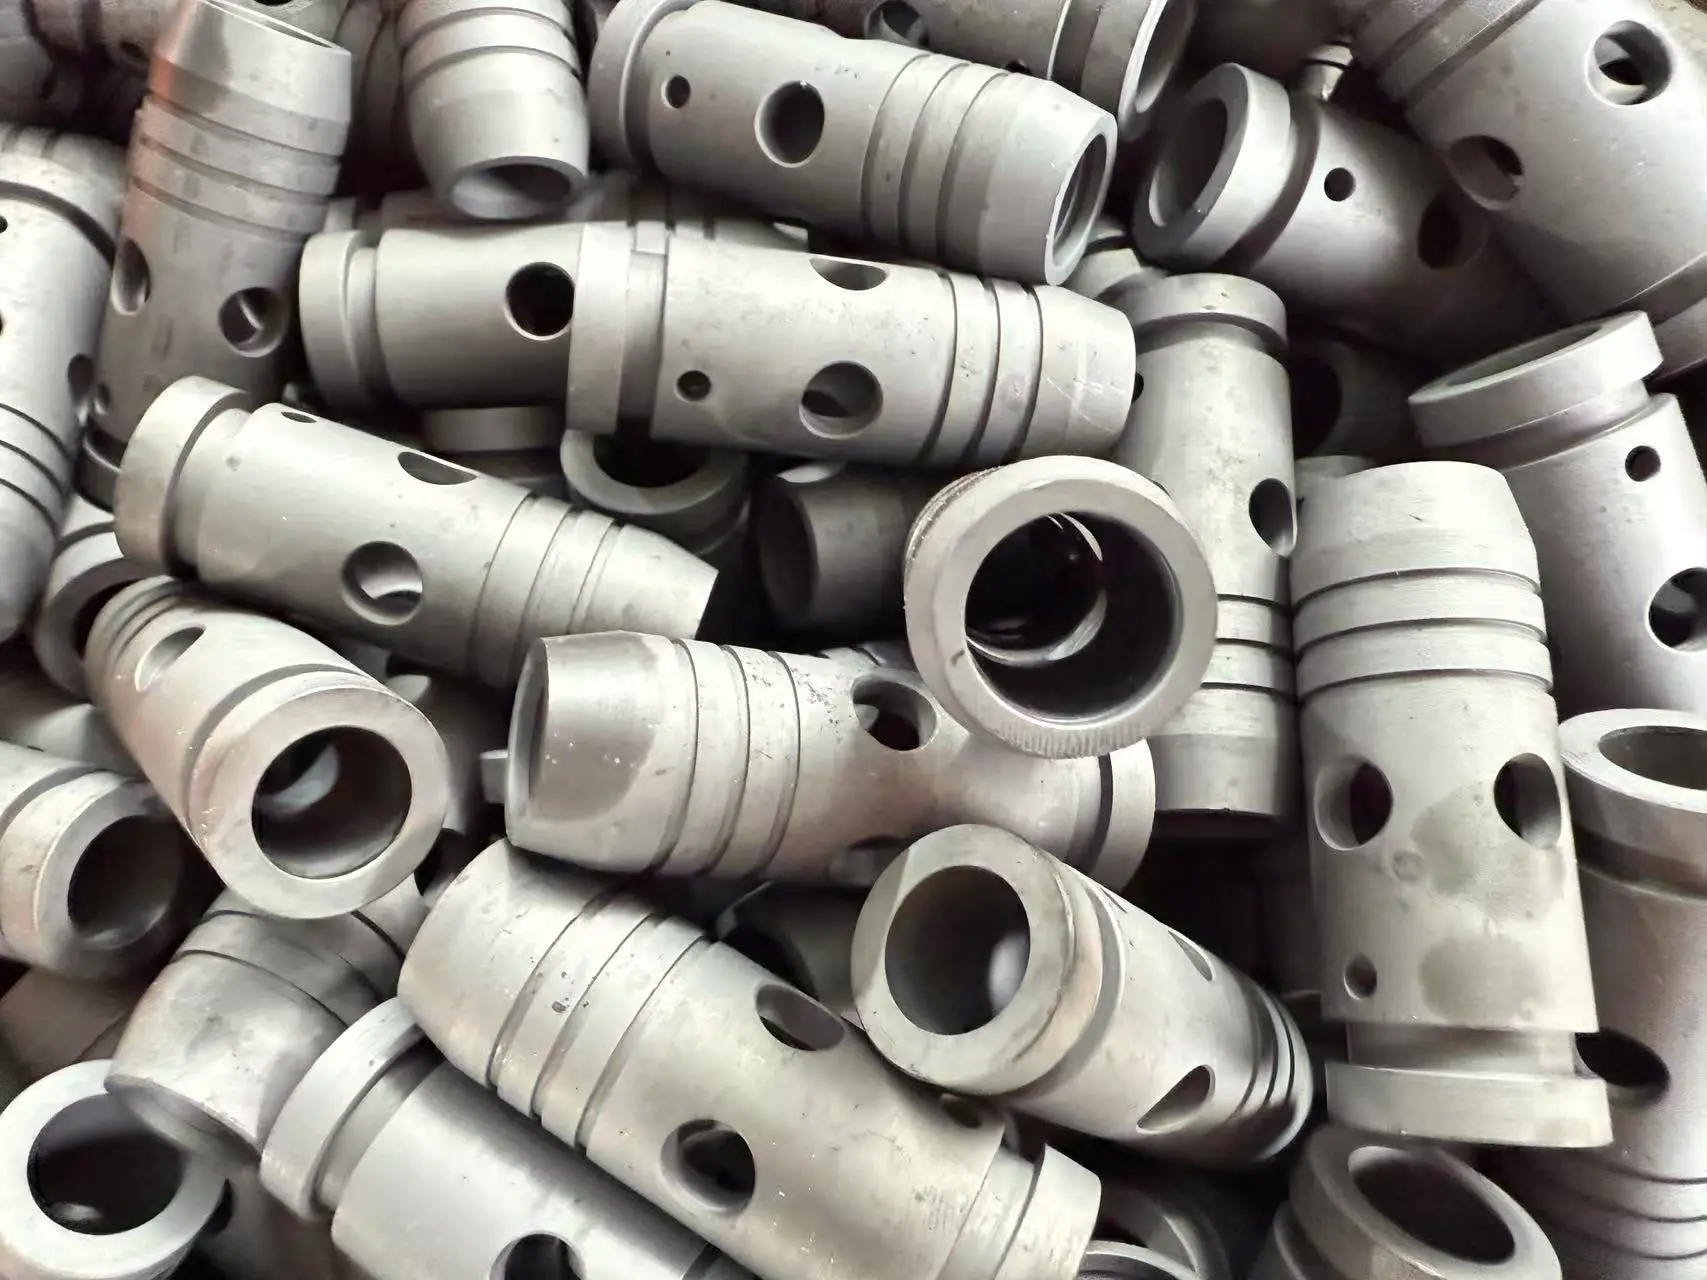
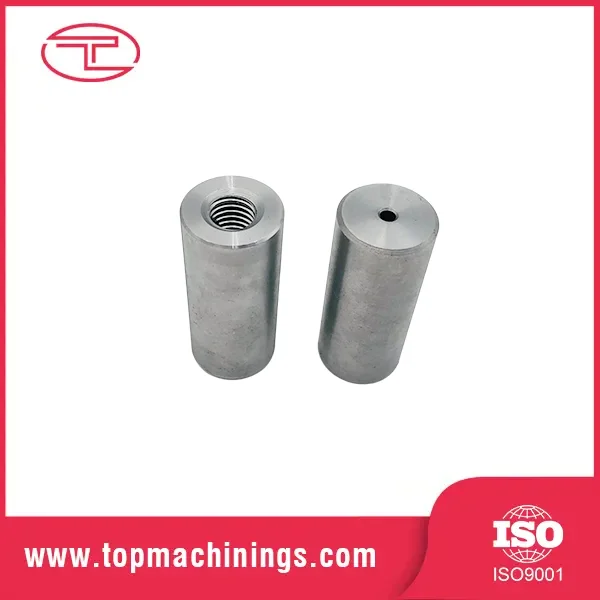
Компонент прецизійного токарного порожнистого циліндра
  • Компонент прецизійного токарного порожнистого циліндраКомпонент прецизійного токарного порожнистого циліндра

Компонент прецизійного токарного порожнистого циліндра

Tuoyuan Metal обробляє прецизійні порожнисті циліндричні компоненти в Китаї на високошвидкісних токарних верстатах з ЧПК, розточуючи отвори від 5 мм до 80 мм до ±0,01 мм із товщиною стінки в межах 0,05 мм. Тонкі стінки сплановані в м’які губки, щоб деталь не пружинила назад, коли патрон відпускається. Надішліть креслення, і ми підтвердимо можливу товщину стінки, коефіцієнт отвору та процес, перш ніж надати пропозицію.
    Рейтинг: 5.0
    (Підрахунок рейтингів: 1)

    Tuoyuan Metal виготовляє прецизійні токарні порожнисті циліндри на двошпиндельних токарних верстатах і обробних центрах під одним дахом у районі Дзімо, Циндао. Розточування, точіння та вторинні операції виконуються на одному технологічному аркуші, тому отвір і зовнішній діаметр вимірюються відносно однієї базової лінії. Надішліть креслення, і цінова пропозиція повернеться з планом процесу, звітом про першу статтю та ціною обсягів, які ви очікуєте випустити. Сертифікати матеріалів і упаковка OEM подорожують з кожною відправкою.

    Особливості продукту

    Ці порожнисті циліндричні деталі використовуються в вузлах, де потрібна точність отвору, товщина стінки та вирівнювання внутрішньої та зовнішньої поверхонь.

    1. Точний контроль отвору

    Діаметр отвору контролюється до ±0,01 мм як стандарт, з ±0,005 мм доступним для вибраних функцій. Вимірювання проводяться через глибину отвору замість перевірки лише входу, допомагаючи визначити зміни розмірів уздовж внутрішньої поверхні.

    2. Стабільна обробка тонких стінок

    Тонкостінні деталі обробляються за допомогою відповідних методів затиску, щоб зменшити деформацію після вивільнення з патрона. У процесі за потреби використовуються свердлені губки, що дозволяє розподілити силу затиску по колу.

    3. Послідовна товщина стінки

    Варіація стінки контролюється в межах 0,05 мм і перевіряється в кількох положеннях по всьому колу. Цей метод перевірки допомагає визначити нецентральні отвори перед транспортуванням.


    Технічні характеристики

    Ім'я Компонент порожнистого циліндра з прецизійним поворотом
    матеріал Нержавіюча сталь 304/316/316L, вуглецева сталь 1045, алюміній 6061/7075, латунь, бронза
    Зовнішній діаметр 8 мм - 200 мм
    Діаметр отвору 5 мм - 180 мм
    Товщина стінки 1,0 мм - 30 мм; тонше на огляді
    Довжина 5 мм - 500 мм
    Толерантність до отвору стандарт ±0,01 мм; ±0,005 мм для вибраних функцій
    Округлість Стандарт 0,01 мм
    Настінна варіація в межах 0,05 мм
    Концентричність 0,02 мм між отвором і зовнішнім діаметром
    Оздоблення поверхні Ra 0,4 - 1,6 мкм на отворах як оброблені
    Оздоблення отворів Пасивування, хонінгування, тверде хромування, анодування, гальванування


    Додатки

    Порожниста структура дозволяє використовувати ці оброблені деталі там, де потрібні внутрішні проходи, точні підгонки поверхонь і стабільні розміри. Компонент прецизійного токарного порожнистого циліндра зазвичай використовується в механічних вузлах, які залежать від вирівнювання отворів і контрольованої товщини стінки.

    ● Гільзи гідравлічних та пневматичних циліндрів, гільзи та корпуси сальників

    ● Корпуси підшипників і заготовки втулок, де центрування валів є важливим

    ● Направляючі трубки та втулки, що використовуються в автоматизованому та пакувальному обладнанні

    ● Корпуси датчиків і приладів з прецизійними внутрішніми поверхнями

    ● Корпуси фільтрів і сепараторів для середніх витрат

    ● Зносні манжети та розпірки, встановлені всередині механічних конструкцій

    Процес обробки

    Виробнича послідовність порожнистих циліндрових компонентів з токарним обробленням зосереджена на підтримці точності отвору при одночасному контролі деформації під час обробки.

    1. Чорнове точіння та підготовка

    Сировина готується, а груба механічна обробка видаляє надлишки матеріалу, залишаючи припуск для фінішних операцій.

    2. Оздоблення отворів

    Внутрішнє розточування виконується відповідно до необхідного діаметра, глибини та допуску. Для більш глибоких отворів параметри обробки регулюються відповідно до співвідношення довжини до діаметра.

    3. Оздоблення зовнішнього діаметра

    Зовнішній діаметр завершується після внутрішньої механічної обробки, щоб зберегти співвідношення між отвором і зовнішньою поверхнею.

    4. Перевірка перед відправленням

    Записи розмірів, сертифікати матеріалів і дані перевірки можуть бути підготовлені відповідно до вимог проекту.


    Вибір матеріалу

    Вибір матеріалу залежить від робочого середовища, вимог до корозії, умов обробки та вимог до остаточного складання.


    матеріал Примітка до обробки Загальна програма
    304 нержавіюча сталь Робота-швидко твердне; світло проходить і щедрий теплоносій Гільзи циліндрів, гільзи насоса
    Нержавіюча сталь 316L Сприятливий до зварювання з молібденом для роботи з хлоридом Корпуси хімічного та харчового обладнання
    Вуглецева сталь 1045 Загартований після механічної обробки, де знос має значення Корпуси і циліндри гідравлічних сальників
    6061 алюміній Швидко обробляється, легкий, анодований Направляючі трубки та розпірки автоматики
    Бронза / латунь Опорна поверхня з природною змащувальною здатністю Заготовки втулок і захисних втулок


    Контроль якості

    Перевірка зосереджується на точності отвору, округлості, концентричності та товщині стінки. Кожне вимірювання пов’язане з вимогами до обробки, щоб забезпечити відповідність готових деталей специфікаціям креслення.

    1. Вимірювання отвору

    Внутрішні мікрометри, повітроміри та компаратори отворів використовуються для перевірки розмірів отворів на різних глибинах замість вимірювання лише площі отвору.

    2. Перевірка геометрії

    Округлість, прямолінійність і точність позиції перевіряються за даними вимірювань першого виробу. Концентричність отвору та зовнішнього діаметра можна контролювати в межах 0,02 мм.

    3. Перевірка товщини стінки

    Товщина стінки вимірюється в кількох точках по всьому колу, щоб визначити нерівномірний розподіл матеріалу.

    4. Виробничі записи

    Сертифікати матеріалів та інформація про вимірювання записуються відповідно до номера завдання для відстеження виробництва.


    Чому обирають нас?

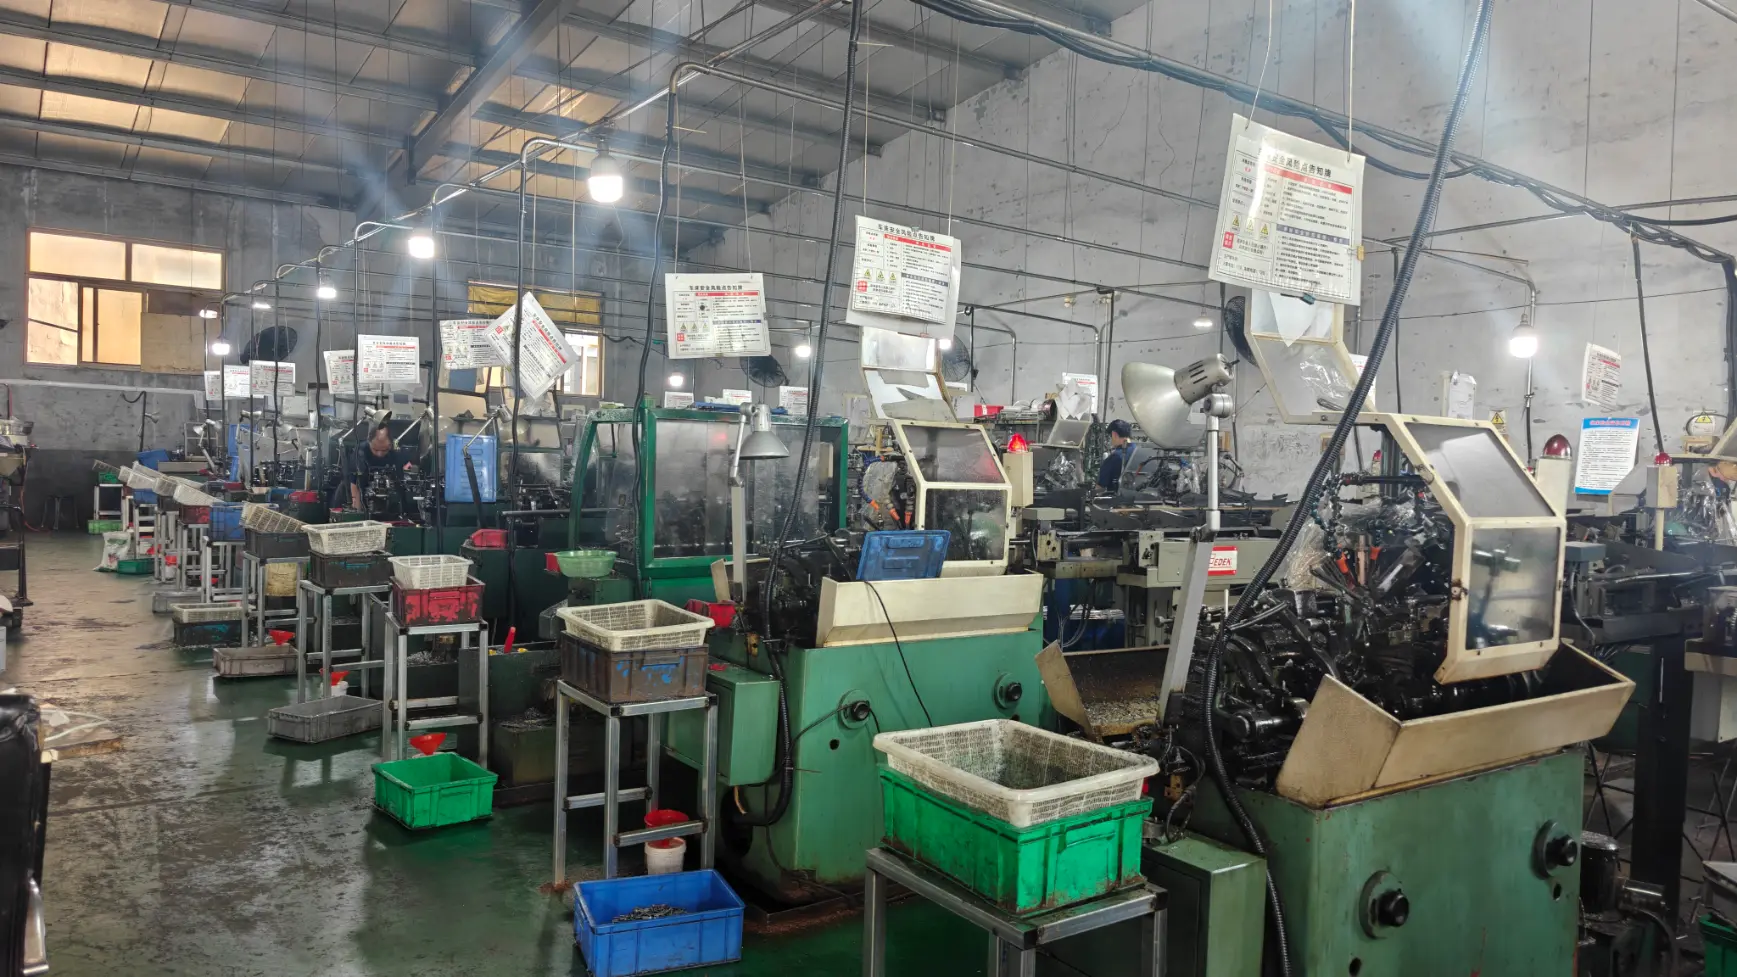
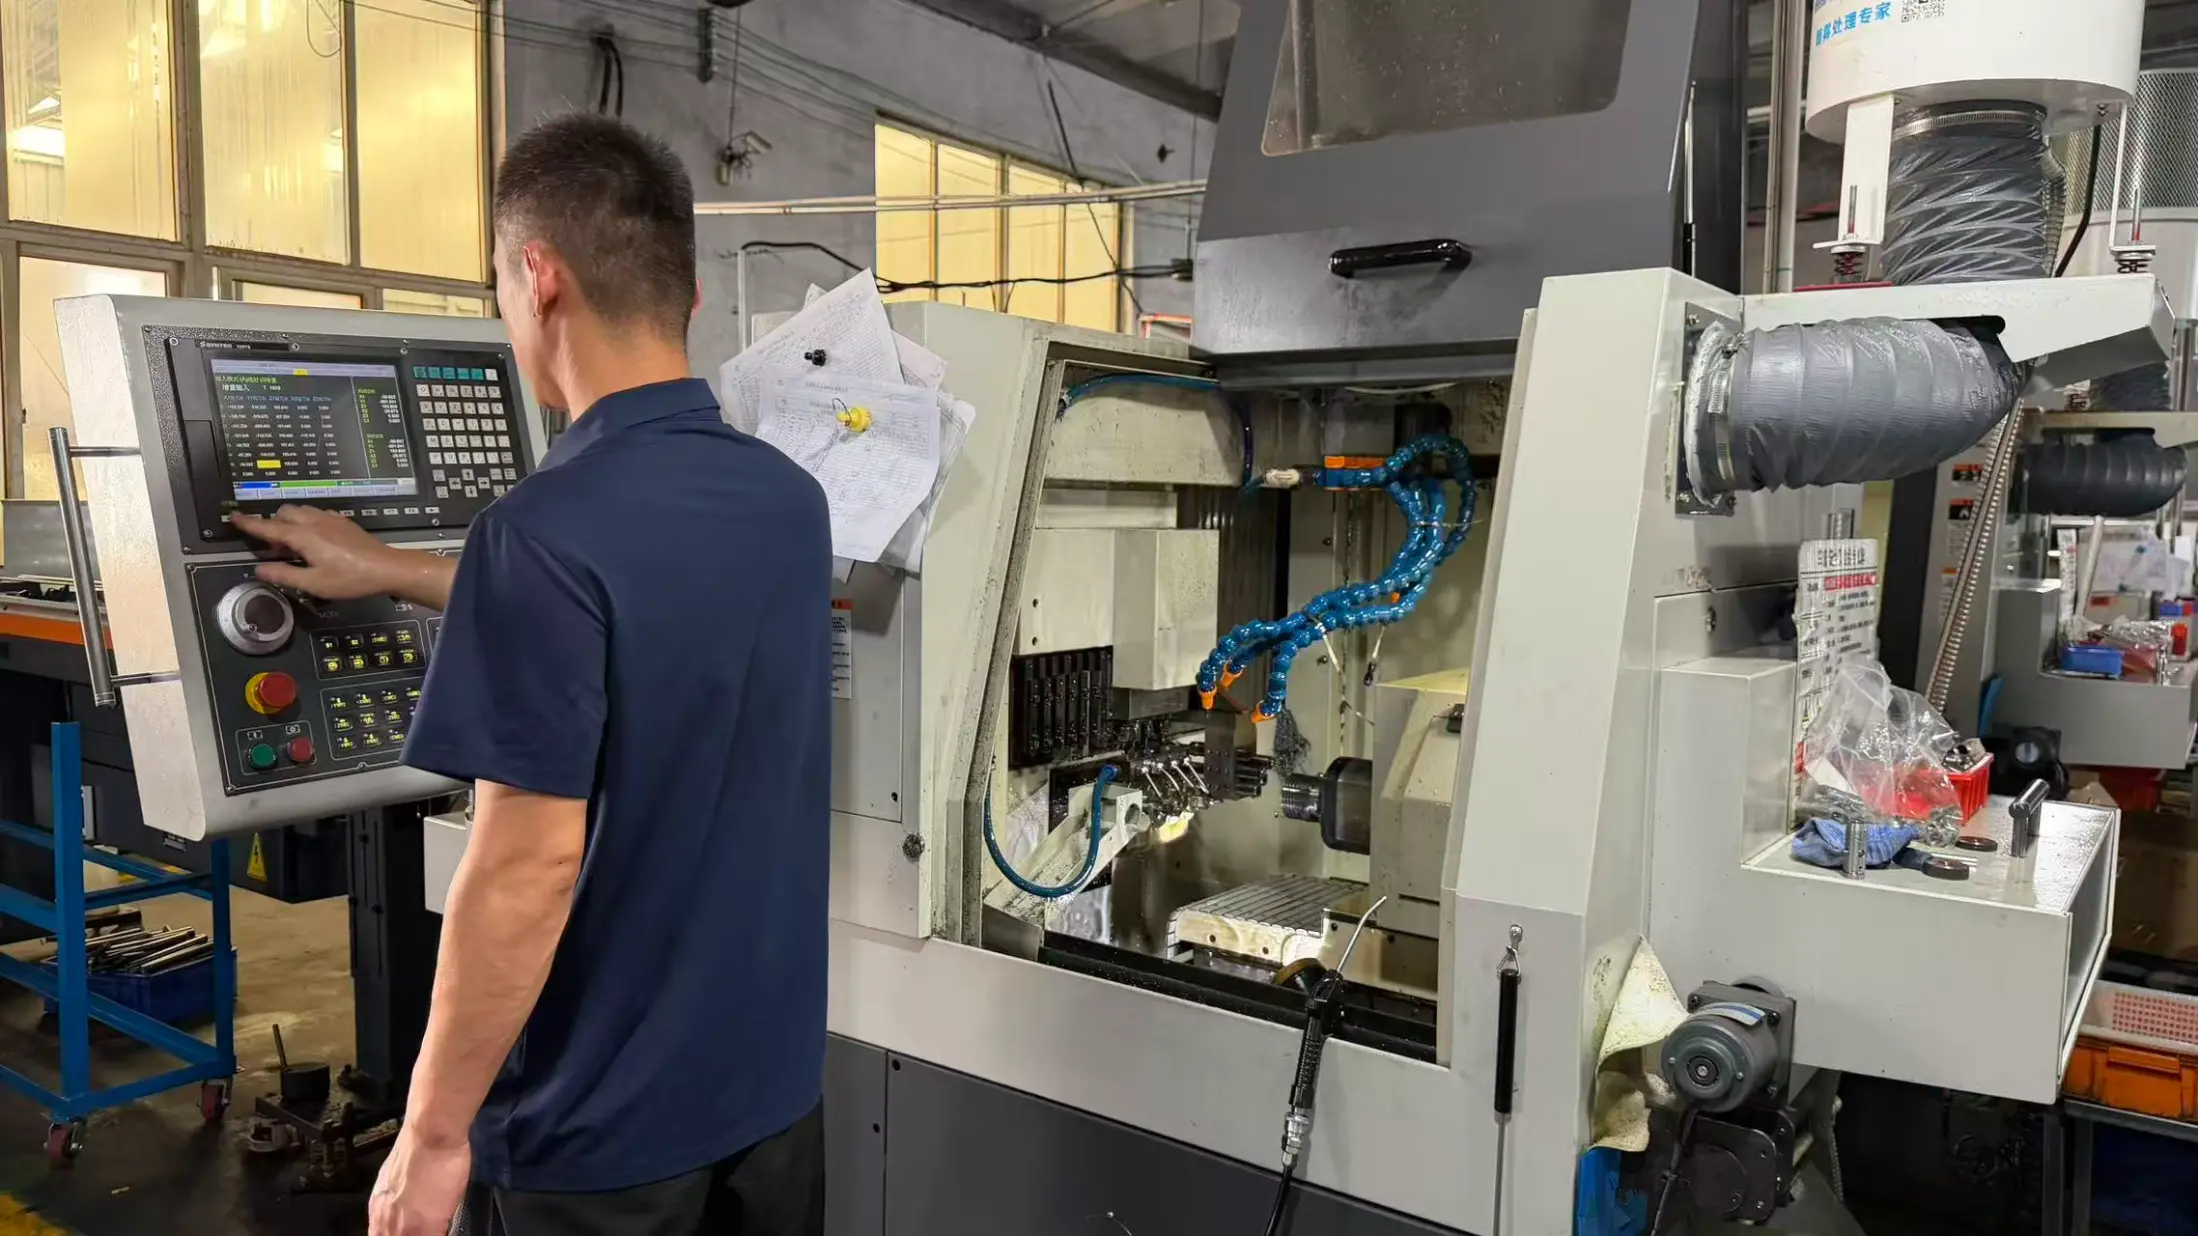
    Tuoyuan Metal обробляє токарні порожнисті циліндричні компоненти за допомогою токарних операцій із ЧПУ та механічної обробки у своїй майстерні в районі Дзімо, Циндао. Токарні, розточувальні та вторинні операції керуються в одній виробничій системі, щоб зменшити різницю між етапами обробки.

    Обладнання

    Цех включає в себе 20 високошвидкісних токарних верстатів з ЧПУ, 5 обробних центрів, 10 двошпиндельних центросвердлильних верстатів і 30 токарних автоматів.

    Виробнича площа

    Підприємство займає 5000 м² із власними можливостями обробки поверхонь і плануванням виробництва, керованим ERP.

    Система якості

    Виробництво відповідає вимогам управління якістю ISO 9001, за потреби доступна перевірка третьою стороною SGS або TUV.

    Виробнича потужність

    Річний обсяг виробництва перевищує 100 мільйонів прецизійних металевих деталей, що підтримує як виробництво зразків, так і регулярні виробничі програми.


    FAQ

    Q1: Наскільки тонку стінку можна обробити на прецизійному поворотному порожнистому циліндровому компоненті?

    A: Ми обробляємо стінки приблизно до 1,0 мм і тонші на перевірці, де частина досить коротка, щоб залишатися жорсткою. Надішліть креслення, і ми підтвердимо можливу стіну з технологічним планом.


    Q2: Чи можете ви тримати отвір концентрично із зовнішнім діаметром?

    A: Так. Розточування та точіння в одній установці зберігає концентричність у межах 0,02 мм і тугіше там, де це потрібно для збірки.


    Q3: Ви відточуєте чи шліфуєте отвори, а також точіте їх?

    A: Ми точимо та розточуємо вдома, а також організовуємо хонінгування або твердий хром для отворів, які потребують дзеркального покриття або стійкості до зношування. Обидва цитуються з частиною, а не додаються пізніше.


    Q4: Яку інформацію вам потрібно надати?

    A: 2D або 3D креслення з матеріалом, допуском на отвір і коефіцієнтом глибини отвору. Якщо у вас є лише зразок, надішліть його, і ми виміряємо його та повернемо креслення для вашого схвалення, перш ніж запропонувати вам прецизійний поворотний порожнистий циліндр.


    Q5: Чи доступні процеси обробки поверхні?

    A: Так. Процеси пасивації, хонінгування, твердого хромування, анодування та покриття можуть бути організовані відповідно до вимог.


    Q6: Як перевіряються готові частини?

    A: Деталі перевіряються шляхом вимірювання розмірів, перевірки отвору, перевірки круглості та виробничих записів.


    Надіслати запит
    Контактна інформація
    • Адреса

      Село Xishanqian, вулиця Huanxiu, район Jimo, місто Циндао, провінція Шаньдун, Китай

    • Електронна пошта

      Lucky@topmachinings.com

    Щоб отримати запити щодо деталей із точної обробки, компонентів для точної обробки, компонентів, оброблених з ЧПК, або прайс-листів, залиште нам свою електронну адресу, і ми зв’яжемося з вами протягом 24 годин.
    Рейтинг:
    5.0
    X
    Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie. Політика конфіденційності
    Відхилятиприйняти